

酸が使われているのは、ステンレス鋼理由は 3 つあります。スケールと熱着色を除去する (酸洗)、遊離鉄を除去して不動態皮膜を修復する (不動態化)、および装置からの堆積物を溶解する (スケール除去と現場洗浄)。酸洗浄を正しく行うと、ステンレス鋼の耐食性が高まります。間違って使用すると、表面がエッチングされたり、黒ずんだり、穴が開いたり、数日以内に錆色の汚れができたり、掃除したばかりの熱交換器に漏れが生じたりするなど、逆の結果が生じる可能性があります。それが起こると、最初の質問はほとんど常に同じです。酸は適切な濃度、適切な温度、適切な時間でしたか?このガイドでは、証拠を使ってその質問に答える方法、3 つの変数がどのように相互作用するか、3 つすべてが範囲内にある場合でも他に何が問題になる可能性があるか、失敗した酸洗浄ステップの構造化されたレビューを実行する方法を示します。
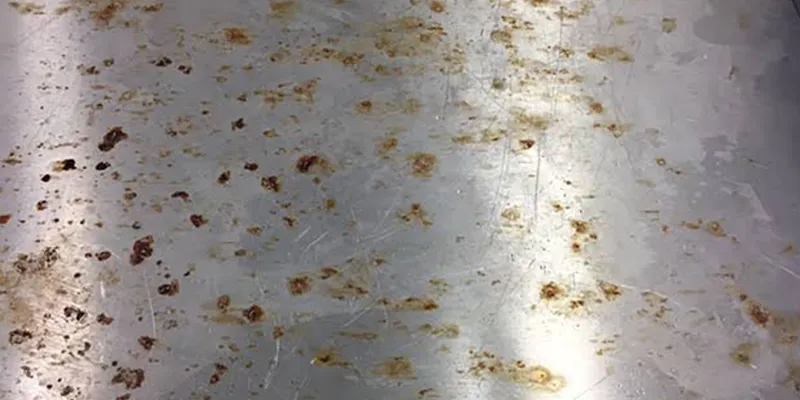
簡単な答え: レシピではなく測定された記録を使用して、特定のプロセスと合金のウィンドウに照らして、濃度、温度、曝露時間を一緒に検討します。公表されているウィンドウでは、ある変数を別の変数と比較します。たとえば、ASTM A967 では、20 ~ 25% の硝酸では 120 ~ 140 °F で最低 20 分間使用できますが、浴槽が 70 ~ 90 °F しかない場合は 30 分間、クエン酸では 140 ~ 160 °F で 4 分間、70 ~ 120 °F では 20 分間使用できます。失敗は通常、次の組み合わせから発生します。汚染された浴の放置時間が長すぎる(フラッシュアタック)、フッ化水素酸が多すぎる(エッチング)、間違った酸(塩酸がステンレス鋼に穴を開ける)、鋭敏化または自由加工グレード、または隙間に閉じ込められた酸。塩素は最も一般的な隠れた原因であるため、浴槽およびすすぎ水の塩化物レベルを確認してください (水中の塩化物は約 50 ppm、浴槽の塩化物は約 60 mg/L が一般的に挙げられる制限値です)。
このガイドは一般的な技術情報です。酸洗浄は、特にフッ化水素酸を使用した場合に重大な危険を伴うため、安全データシート、現場手順、および訓練を受けた担当者に従う必要があります。管理仕様、機器メーカー、および資格のあるプロセスエンジニアが、特定の部品またはシステムの承認されたプロセスを管理します。
ステンレス鋼で最も一般的な酸洗浄の失敗は何ですか?
ほとんどの問題は 5 つの故障タイプで説明されます。フラッシュ攻撃またはエッチング、塩化物孔食、増感金属への粒界攻撃、隙間や空隙でのトラップ酸攻撃、および遊離鉄を残す不完全な不動態化です。それぞれが異なる変数と異なる場所を参照します。
|
失敗 |
見た目は |
いつものドライバー |
最も影響を受けた人 |
|
フラッシュアタックとかエッチングとか |
酸ステップ後の暗い、灰色、または激しくエッチングされた表面 |
汚染されたバス (多くの場合、塩化物)、過度の温度、過度の時間 |
あらゆるグレード、特に臨床検査におけるクエン酸浴で |
|
塩化物孔食 |
多くの場合、数日以内に穴、錆び、汚れが発生します |
塩酸または塩化物含有酸、すすぎ水中の塩化物 |
300 シリーズ、フェライト系およびマルテンサイト系グレード |
|
粒界攻撃 |
粒界エッチング、溶接付近の粗いまたは甘い表面 |
強酸または還元酸、塩酸中で増感した金属 |
溶接または熱影響を受けたオーステナイト系ステンレス鋼 |
|
トラップされた酸の攻撃 |
数日後、隙間、糸、空隙から錆が滲む |
不十分な洗浄後の残留酸、快削グレードの硫化物ボイド |
303、416 および類似の自由加工材種、隙間設計 |
|
不完全な洗浄または不動態化 |
錆斑、鉄分付着、受入検査不合格 |
濃度が低すぎる、温度または時間が短すぎる、部品が最初に洗浄されていない |
全グレード |
表 1. 一般的な酸洗浄の失敗とその通常の原因。
なぜ濃度、温度、曝露時間を一緒に検討する必要があるのでしょうか?
なぜなら、標準では、ある変数を別の変数に対して取引することが許可されているからです。温度が低いほど長い時間が必要になります。濃度が低い場合は、より高い温度またはより長い時間が必要になります。ある設定では安全な組み合わせでも、別の設定では金属を損傷する可能性があります。 1 つの数値だけを確認すると、原因を見逃してしまう可能性があります。
ステンレス鋼部品の化学的不動態化の規格である ASTM A967 には、濃度範囲、温度範囲、最小時間とともに指定された処理がリストされています。このパターンはトレードオフを明確に示しています。硝酸 2 では、20 ~ 45% の硝酸を 70 ~ 90 度 F (21 ~ 32 度) で少なくとも 30 分間使用します。一方、硝酸 3 では、20 ~ 25% の硝酸を 120 ~ 140 度 F (49 ~ 60 度) で少なくとも 20 分間使用します。クエン酸 1 は 4 ~ 10% クエン酸を 140 ~ 160 度 F (60 ~ 70 度) で少なくとも 4 分間、クエン酸 2 は 120 ~ 140 度 F (21 ~ 49 度) で少なくとも 10 分間、クエン酸 3 は 70 ~ 120 度 F (21 ~ 49 度) で少なくとも 20 分間使用します。プロセス エンジニアはこれらのいずれかを選択できますが、3 つの変数が同じ行に収まる必要があります。
|
A967 治療 |
解決 |
温度 |
最小時間 |
|
硝酸1 |
20 ~ 25% の硝酸 (体積比)、約 2.5% の重クロム酸ナトリウム |
120 ~ 130 度 F (49 ~ 54 度) |
20 min |
|
硝酸2 |
20 ~ 45% 硝酸 |
70 ~ 90 度 F (21 ~ 32 度) |
30 min |
|
硝酸3 |
20 ~ 25% 硝酸 |
120 ~ 140 度 F (49 ~ 60 度) |
20 min |
|
硝酸4 |
45 ~ 55% 硝酸 |
120 ~ 130 度 F (49 ~ 54 度) |
30 min |
|
硝酸5 / クエン酸4、5 |
仕様のテストに合格したその他の組み合わせ |
適格として |
適格として |
|
クエン酸 1 |
4 ~ 10% クエン酸 (重量比) |
140 ~ 160 度 F (60 ~ 70 度) |
4 min |
|
クエン酸2 |
4~10% クエン酸 |
120 ~ 140 度 F (49 ~ 60 度) |
10 min |
|
クエン酸 3 |
4~10% クエン酸 |
70 ~ 120 度 F (21 ~ 49 度) |
20 min |
表 2. ASTM A967 に記載されている硝酸およびクエン酸不動態化処理 (規格およびプロセスガイドで公開されているもの)。重クロム酸塩は一部の管轄区域で制限されています。標準の現在のエディションと購入仕様を確認してください。
公開されているウィンドウでは、酸洗い、クリーニング、スケール除去についてどのようなことが示されていますか?
窓は目的によって異なります。不動態化では、適度な温度で硝酸またはクエン酸を使用します。洗浄とスケール除去には、硝酸と少量のフッ化水素酸を使用します。酸洗いでは、除去する酸化物に応じて、より多くの酸含有量が使用されます。不動態化ウィンドウを酸洗いジョブに適用したり、その逆に適用したりしないでください。
|
プロセス |
公開ウィンドウ |
出典とメモ |
|
硝酸・フッ化水素洗浄(アニール済み300シリーズ) |
約 6 ~ 25% の硝酸と 0.5 ~ 8% のフッ化水素酸、最大約 140 度 F |
ASTM A380 表 A2、プロセス文献に記載 |
|
酸によるスケール除去(硝酸・フッ化水素酸) |
約 15 ~ 25% の硝酸と 1 ~ 8% のフッ化水素酸 |
ASTM A380 表 A1、プロセス文献に記載 |
|
硝酸による洗浄-不動態化 |
20 ~ 30% の硝酸、約 120 °F で約 10 ~ 30 分間 (場合によってはそれ以上) |
プロセス文献に記載されている ASTM A380 |
|
酸洗槽(一般) |
通常は 10 ~ 20% の硝酸と 1 ~ 8% のフッ化水素酸。フッ化水素酸の約10倍までの硝酸。フッ化水素酸が約 3% を超えない限り遅い |
生産者および業界団体のガイド。色合いに応じて、室温で約 30 分から数時間 |
|
スケールの硝酸/HF浸漬 |
浸漬時間は濃度と温度を制御しながら通常約 5 ~ 20 分 |
ニッケル協会 / AISI デザイナー向けの洗浄とスケール除去に関するハンドブック |
|
自由加工材種 (303 など) の窒素不動態化 |
20 ~ 40% 硝酸で 30 ~ 60 分間 |
ニッケル協会 / AISI デザイナーハンドブック |
|
鉄付着物のクエン酸洗浄 |
約3~5%のアンモニア化クエン酸、約170°F |
ニッケル協会 / AISI デザイナーハンドブック |
表 3. 公開されている酸洗浄ウィンドウ。値は、プロセスの文献や生産者および協会のガイドに引用されている規格に基づいています。これらは互換性がなく、プロセス、合金、仕様に適合させる必要があります。
2 つの注意事項が適用されます。まず、酸洗いは金属除去プロセスです。酸洗いはスケールと卑金属の薄い層を溶解します。また、製造者ガイドには、鋼がエッチングされ、鈍い外観とわずかに高い表面粗さが残ると記載されています。第二に、不動態化は金属をまったく除去することを目的としたものではありません。不動態化バス内で部品の重量が減少している場合、そのプロセスは不動態化として機能していません。
酸濃度はどのように確認しますか?
メイク記録ではなく、各成分の測定濃度を確認してください。滴定により酸の強度を、分析により遊離フッ素と鉄を、試験により塩化物を確認し、プロセスのウィンドウと比較します。低すぎると、動作が遅いか不完全になります。高すぎる場合、または比率が間違っている場合は、エッチングまたは孔食を意味します。
サービスにおける集中力の変化。水の引き込みにより浴が希釈され、蒸発によって浴が濃縮され、酸は反応によって消費され、溶解した鉄とクロムが蓄積します。洗浄とスケール除去に関する業界ガイドには、酸洗い槽の濃度の管理が重要であり、より厳密に管理するには、一日を通してサンプリングすることが推奨されていると記載されています。月曜日に正しく混合されたお風呂は、金曜日には窓の外に出る可能性があります。
|
酸または成分 |
低すぎる場合 |
高すぎる場合、または汚染されている場合 |
|
硝酸(不動態化) |
不完全な遊離鉄除去と弱い不動態皮膜。より長い時間が必要 |
通常、ステンレス鋼には有害ではありません。ある生産者は、50% の硝酸は 20% の硝酸よりも酸化力が強く、ステンレス鋼に対する攻撃性が低いと述べています。 |
|
フッ酸(酸洗) |
約3%を超えないと酸洗いが遅くなる |
過剰なエッチングと表面粗さの増加。析出炭化物が存在する場合の激しい攻撃 |
|
クエン酸 |
清掃が不完全。より高い温度またはより長い時間が必要です |
浴槽の汚染によりフラッシュアタックのリスクが高まります。臨床検査では、クエン酸手順は硝酸塩手順よりもフラッシュ攻撃を受けやすいことが判明しました |
|
塩酸(存在する場合) |
適用できない |
強力な孔食剤である塩化第二鉄を生成します。すべてのステンレスグレードを侵食し、鋭敏化した鋼に粒界腐食を引き起こす可能性があります。 |
|
お風呂の塩化物 |
適用できない |
一般的に引用される限界値は約 60 mg/L。それを超えるとフラッシュアタックとエッチングのリスクが高まります |
|
溶解鉄 |
適用できない |
作用を遅らせ、浴の化学反応を変化させます。バスの交換または分析間隔を計画する |
表 4. 集中力のチェックと逸脱の影響
温度をどのように確認しますか?
記録されたバス温度 (および可能であれば部品表面温度) をウィンドウと比較します。お風呂が冷たすぎると洗浄が不完全になります。熱すぎると攻撃率が上昇し、汚染によりフラッシュアタックが発生します。ホットスポット、発熱、間違った場所にある熱電対を探します。
実験室ベースの不動態化ガイドには、フラッシュアタックを引き起こす要因として、過剰な浴温度、過度の浸漬時間、浴の汚染が列挙されています。温度はほぼすべての化学反応に影響を及ぼし、一般的な規則として、化学反応速度は 10 度上昇するごとに約 2 倍になるため、設定値より 20 度上回った浴は、意図したよりも数倍早く金属を攻撃する可能性があります。このため、標準の窓は温度を沸騰よりはるかに低く保ちます。
|
温度の問題 |
効果 |
確認すべきこと |
|
窓の下のお風呂 |
不完全な遊離鉄除去またはスケール除去。より長い時間の冷浴処理が必要な場合があります(たとえば、華氏 70 ~ 90 度の硝酸 2 では 30 分が必要です)。 |
ヒーター機能、季節、水槽サイズ、使用時期が適切かどうか |
|
窓の上のお風呂 |
金属攻撃が速くなります。フラッシュ攻撃とエッチング、特に汚染のあるもの。より多くの煙 |
コントローラーの校正、熱電対の位置、加熱コイルのホットスポット |
|
ヒーター近くのローカルホットスポット |
コイルやタンク壁に近い部分のエッチングムラ |
循環、部品配置、コイル配置 |
|
反応熱または重負荷 |
走行中に温度が上昇する |
開始時だけでなく、サイクル中の温度を記録します |
|
温度がまったく測定されない |
レビューの証拠がない |
重要なプロセスの継続的なログを追加する |
表 5. 温度のレビュー。一般的な倍増の経験則は、化学反応速度論からの近似値であり、特定の合金および浴について測定された速度ではありません。
露光時間はどのように確認しますか?
酸が実際に金属に触れた合計時間を数えます:浸漬時間、排水時間、隙間に閉じ込められた時間、すすぐまでの遅れ。不動態化基準には最小時間が規定されています。酸洗いとスケール除去には、最大値を制御する必要があります。一晩水に浸すなど、計画外の長時間の暴露が隠れた原因となることがよくあります。
最小限の時間で確実に治療が完了します。しかし、多くの不動態化テーブルでは時間に上限がありません。そのため、高温または汚染されたバスに長時間さらされると、フラッシュ攻撃が発生する一般的な原因となります。酸洗いでは、時間は酸化物の厚さと酸の含有量によって設定されるプロセス変数です。洗浄とスケール除去に関するハンドブックには、硝酸フッ化水素溶液の場合、浸漬時間は約 5 ~ 20 分が一般的であり、浸漬時間は製品ごとに試行して決定され、濃度または温度が低い場合には時間が長くなると記載されています。タンク後も時間は蓄積されます。隙間、糸、または毛穴に残った酸は、すすぐか中和されるまで作用し続けます。
|
時間異常 |
典型的な結果 |
確認すべきこと |
|
メソッドの最小値より短い |
受け入れテストに不合格、遊離鉄が残る |
時間をその温度に適用される規格の行に一致させます |
|
気温が計画よりも長かった |
エッチング、フラッシュアタック、酸洗時の余分な金属除去 |
|
|
酸浴後のすすぎが遅れている |
浴槽から出てからすすぎを開始するまでの時間 |
|
|
一晩または週末に酸に浸す |
濡れた部分への激しい攻撃 |
作業指示、ロックアウトおよび保留手順 |
|
隙間や空隙に酸が閉じ込められる |
長期にわたる局所的な攻撃とその後の錆の出血 |
リンスの設計、排水、部品の形状 |
表 6. 時間のレビュー。
濃度、温度、時間が範囲内にある場合、他に何が原因で障害が発生する可能性がありますか?
汚れ、材料の状態、すすぎ。 Chloride in the bath or rinse water, dissolved or embedded iron, oils left on the parts, sensitized welds, free-machining sulfides, and trapped acid can all cause failures even in a bath that is perfectly in window.
|
要素 |
失敗の原因 |
コントロール |
|
お風呂またはすすぎ水中の塩素 |
フラッシュアタック、エッチング、ピッチング。最も一般的な隠れた原因 |
塩化物濃度が約 50 ppm 未満の水を使用してください。浴中の塩化物を約 60 mg/L 未満に保ちます。お風呂をテストする |
|
部品に残った汚れや切削液 |
過度の酸化と処理ムラ |
洗浄標準の要求に従って、酸ステップの前に洗浄と脱脂を行います。 |
|
敏感になった溶接部または熱影響部 |
強酸または還元酸中での粒界攻撃。塩酸は鋭敏化したオーステナイト鋼でこれを引き起こす可能性があります |
溶接部品には低炭素または安定化グレードを使用してください。塩酸を避ける |
|
快削材(303、416) |
硫化物含有物は溶解し、酸を捕捉する微小な空隙を残します。通常のすすぎでは除去できない場合があります |
アルカリ-酸-アルカリの順序、またはこれらのグレード向けに設計されたプロセスを使用してください。 |
|
溶接部の熱着色 |
酸洗または機械的除去が不完全な不動態層の弱体化 |
酸洗いまたは同等の方法で熱着色を除去し、不動態化します。 |
|
すすぎが不十分である |
表面に残る残留酸と塩化物 |
きれいな水で徹底的に洗い流してください。すすぎの質と時間を制御する |
|
炭素鋼からの相互汚染 |
埋め込まれた鉄は不動態化後に錆びます |
専用のツールとタンクを使用します。無料の鉄分をテストする |
表 7. 濃度、温度、時間が範囲内であっても故障を引き起こす要因。
塩酸が故障の一般的な原因となるのはなぜですか?
塩酸はあらゆるグレードのステンレス鋼を侵食し、強力な孔食剤である塩化第二鉄を生成するため、塩化物イオンを完全に除去するのは困難です。これは、たとえ抑制剤を使用していても、ステンレス鋼の第一選択としては不適切であり、多くの場合、不合格のレビューで洗浄剤に含まれていることがわかります。
ニッケル協会と AISI の設計者の洗浄とスケール除去に関するハンドブックでは、硝酸は酸化して不動態皮膜を保護するのに対し、塩酸、硫酸、フッ化水素酸は還元すると説明しています。それは、塩酸はあらゆるグレードのステンレス鋼を侵食し、強力な孔食剤として塩化第二鉄を生成し、鋭敏化したオーステナイト系ステンレス鋼に粒界腐食を引き起こす可能性があると述べています。
塩酸サービス用のステンレス鋼に関する特許では、標準の 304 および 316 グレードは、いかなる濃度および温度でも塩酸に対して耐性がないことが記載されています。専門家らは、現場でも同様の故障パターンを報告しています。塩酸を含むスケール除去剤で洗浄した後に穴が開いたり穴が空いたステンレス熱交換器では、代わりにスルファミン酸またはリン酸が推奨されていました。
市販のスケール除去剤の多くには塩酸が含まれているため、使用する製品の安全データシートを確認する必要があります。酸が抑制されている場合でも、塩化物を含む酸性溶液は、堆積物、ガスケット、または停滞領域によって閉塞空間が形成される孔食や隙間腐食を促進します。また、抑制剤は塩酸をステンレス鋼に適したものにしません。
失敗した酸洗浄を段階的に調査するにはどうすればよいですか?
記録から部品、槽、研究室へと作業を進めます。プロセス記録を収集し、損傷をマッピングし、槽とすすぎ水を分析し、受け入れテストを実行し、金属を検査し、必要に応じて、同じ材質と状態のクーポンで故障を再現します。
|
# |
ステップ |
何を集めるか、何をするか |
それがあなたに伝えること |
|
1 |
プロセス記録 |
酸の種類と製品、メイクアップと測定濃度、温度ログ、回数、バスの使用年数とアイロン、リンスと水源 |
プロセスがその範囲内にあったかどうか |
|
2 |
ダメージマップ |
場所ごとの写真と地図の攻撃: 均一なエッチング、穴、隙間、溶接、ねじ山、上部と下部の部分 |
パターンはフラッシュアタック、孔食、感作、または閉じ込められた酸を示しています |
|
3 |
バスおよびリンスの分析 |
塩化物、フッ化物、鉄、硝酸滴定、浴槽およびすすぎ水の pH をテストします。 |
汚染と枯渇 |
|
4 |
受け入れテスト |
仕様で要求されている水浸、高湿度、塩水噴霧、硫酸銅 (一部のグレード)、またはフェリシアン化物試験 |
表面がきれいで受動的かどうか |
|
5 |
材質チェック |
確実な材料識別、証明書、グレードおよび熱処理、溶接記録 |
間違ったグレードまたは感作状態 |
|
6 |
臨床検査 |
粒界攻撃のための金属組織学、粗さ測定、堆積物分析 |
攻撃の種類とメカニズム |
|
7 |
再現する |
記録された指定された条件下で、同じ熱と条件のクーポンを処理します。 |
失敗の原因となった変数 |
|
8 |
是正措置 |
変数を修正し、モニタリングを追加し、プロセスを再認定します。 |
リピート防止 |
表 8. 失敗した酸洗浄ステップの調査手順。
どのような受け入れテストで清浄な受動表面を確認しますか?
管理仕様で指定されているテストを使用します。一般的にリストされている試験には、水浸漬、高湿度、塩水噴霧、硫酸銅 (400 シリーズの場合)、および遊離鉄のフェリシアン化カリウム硝酸試験が含まれます。自由加工とフェライト材の挙動は異なるため、試験を材種に合わせてください。
ASTM A967 は、不動態化処理と受け入れテストを組み合わせています。この規格に記載されている不動態化テストの 1 つは硫酸銅溶液を使用します。この溶液を 400 シリーズのサンプルに塗布し、すすぎと拭き取り後に銅の堆積が見られなければテストに合格します。オーステナイト系の非快削加工材種については、製造者向けガイドに代替評価として湿度試験が記載されており、A967 基準は快削加工ステンレス鋼には適用できない可能性があると警告されています。どちらのテストが指定されている場合でも、バスの制御の代わりとしてではなく、表面の合否確認として扱ってください。
材料に適した酸とウィンドウを選択するにはどうすればよいですか?
目的と合金に応じて選択します。ほとんどのグレードの不動態化には硝酸、硝酸が適さない場合にはクエン酸(厳密な管理が必要)、酸洗いには硝フッ化水素酸を使用し、塩酸は避けてください。生産部品を実行する前に、同じ合金と状態のクーポンでウィンドウを評価します。
|
酸 |
役割 |
強み |
注意事項 |
|
硝酸 |
不動態化と洗浄。酸化する |
遊離鉄を溶解し、不動態皮膜を強化します。高強度または重クロム酸塩でフラッシュアタックのリスクを軽減します |
取扱いと排出物。塩化物汚染 |
|
クエン酸 |
不動態化と穏やかなスケール除去 |
地金に優しい。硝酸がエッチングできるグレードに有用 |
臨床検査では、硝酸塩よりもフラッシュアタックのリスクが高いことが判明しました。温度、時間、汚染を厳密に管理 |
|
硝酸フッ化水素 |
酸洗とスケール除去 |
スケールと熱による色合いを除去します。酸洗いの標準品 |
Hydrofluoric acid is extremely hazardous; etching and roughness if over-exposed |
|
リン酸またはスルファミン酸 |
デポジットスケール除去(設備) |
ステンレス製熱交換器に適していると専門家から報告されています |
装置メーカーに確認し、テストする |
|
塩酸 |
ステンレスには推奨しません |
酸化物を素早く溶解します |
塩化第二鉄の孔食、すべてのグレードの攻撃、鋭敏化鋼の粒界攻撃 |
表 9. ステンレス鋼洗浄用の酸の選択。合金、製品の形状、および機器メーカーの指示によって最終的な選択が決まります。
合金は重要です。自由加工材種には硫化物ボイドがあるため、特別なシーケンスが必要です。フェライト系およびマルテンサイト系グレードは、普通の硝酸浴により攻撃されやすく、重クロム酸塩で抑制された硝酸で不動態化される場合があります。高度に合金化されたグレードは酸に対する耐性が高く、より多くのフッ化水素酸を含む積極的な酸洗浴が必要になる場合がありますが、300 シリーズ グレードは通常、比較的高いフッ化水素酸含有量で酸洗されます。実際の状態(溶接、機械加工、焼きなまし)での実際の材料のクーポンテストは、予期せぬ事態を防ぐ最善の方法です。
レビューワークシートは実際にはどのように見えるのでしょうか?
測定値と選択したウィンドウを比較する 1 ページのワークシートで、ほとんどの場合、原因が明らかになります。各実行の濃度、温度、時間、浴の塩化物、および水の塩化物をリストし、それらを適用する規格の行と比較します。

|
走る |
記録された条件(例) |
と比較して |
評決 |
|
A |
22% 硝酸塩、125 °F、25 分、塩化浴 20 mg/L |
硝酸 3 (20 ~ 25%、120 ~ 140 °F、最低 20 分) |
窓内 |
|
B |
15% 硝酸塩、125 °F、30 分 |
硝酸塩 3 または 5 |
窓の下に集中。テストされない限り不適格 |
|
C |
20% 硝酸塩、80°F、15 分 |
硝酸 2 (華氏 70 ~ 90 度、最低 30 分) |
最小値を下回る時間 |
|
D |
8% クエン酸、165 °F、60 分、塩化浴 90 mg/L |
クエン酸 1 (華氏 140 ~ 160 度、最低 4 分) |
温度が範囲を超えている。一般的な制限を超える塩化物。フラッシュ攻撃のリスクが高い |
|
E |
20% 硝酸塩 2% 塩酸、140 °F |
硝酸塩/塩酸混合物に関するハンドブックのメモ |
塩化物の存在: 孔食のリスク。避ける |
表 10. レビューワークシートの例。実行はメソッドを示すために構築された例であり、実際のデータではありません。
よくある質問
ステンレス鋼の不動態化にはどのような濃度、温度、時間を使用すればよいですか?
ASTM A967 にはいくつかの組み合わせがリストされています。たとえば、20 ~ 25% 硝酸、120 ~ 140 °F で少なくとも 20 分間 (硝酸 3)、20 ~ 45% 硝酸、70 ~ 90 °F で少なくとも 30 分間 (硝酸 2)、または 4 ~ 10% クエン酸、140 ~ 160 °F で少なくとも 4 分間 (クエン酸) です。 1)。仕様に必要な組み合わせを使用してください。
ステンレス鋼のフラッシュアタックとは何ですか?
フラッシュアタックは、不動態化バスが汚染されていたり、熱すぎたり、長時間使用されたりした場合に生成される、表面が激しくエッチングされたり、黒ずんだりすることです。最も一般的な原因は塩化物汚染です。
不動態化水および浴槽にはどのような塩化物制限が適用されますか?
業界のガイダンスでは、通常、塩化物濃度が約 50 ppm 未満の水と、浴中の塩素濃度の制限値が約 60 mg/L であることが推奨されています。多くの場合、水道水で十分ですが、地域の供給源を確認してください。
塩酸はステンレスの洗浄に使用できますか?
お勧めしません。塩酸はすべてのステンレス鋼グレードを侵食し、塩化第二鉄 (強力な孔食剤) を形成し、鋭敏化鋼に粒界腐食を引き起こす可能性があります。
ステンレス鋼ではクエン酸は硝酸より安全ですか?
一部のグレードでは穏やかですが、実験室テストでは、クエン酸手順は硝酸手順よりもフラッシュアタックを受けやすいことが判明したため、温度、時間、汚染を厳密に管理する必要があります。
自由加工材種が不動態化後に失敗するのはなぜですか?
硫化物含有物は酸に溶解し、酸を捕捉する微小な空隙を残します。通常のすすぎでは除去できない可能性があるため、これらのグレードでは多くの場合、アルカリ-酸-アルカリの順序が必要です。


